Ein BGA-Footprint mag im Schaltplan unkompliziert wirken, erweist sich im PCB-Layout jedoch häufig als größter Engpass. Dieser Leitfaden für das BGA-Escape-Routing konzentriert sich auf die Designentscheidungen, die bestimmen, ob die Komponente zuverlässig geroutet, gefertigt und betrieben werden kann – insbesondere bei Hochgeschwindigkeits-Schnittstellen, empfindlichen Stromversorgungen und engen mechanischen Toleranzen.
Escape-Routing erschöpft sich nicht darin, Leiterbahnen zwischen Pads herauszuführen. Diese primäre Geometrie legt Lagenanzahl, Via-Technologie, Rückstrompfade, PDN-Verhalten, Bestückungsausbeute und Rework-Möglichkeiten fest. Wird die Via-Strategie zu spät definiert, führt dies häufig zu einem teureren Lagenaufbau, beeinträchtigter Impedanzkontrolle oder einem Layout, das nur von wenigen spezialisierten Leiterplattenherstellern produziert werden kann.
Ausgangspunkt: BGA-Geometrie statt Routing-Werkzeug
Pitch, Lötkugeldurchmesser, Pad-Typ und die Anzahl der Ball-Reihen definieren den realisierbaren Routing-Kanal. Bei einem Rastermaß von 1,0 mm ist ein konventionelles Dogbone-Escape mit durchkontaktierten Vias (PTH) in der Regel machbar, abhängig von den spezifischen Pad- und Leiterbahn-Designregeln. Bei 0,8 mm Pitch wird der Bauraum deutlich enger, insbesondere beim Ausleiten innerer Reihen über mehrere Signallagen. Bei 0,65 mm und darunter sind Mikro-Vias, Via-in-Pad oder Kombinationen daraus meist unvermeidlich.
Das Rastermaß darf jedoch nicht als einziger Parameter betrachtet werden; das BGA-Pinout ist von gleicher Relevanz. Wenn differentielle Hochgeschwindigkeitspaare, DDR-Byte-Lanes, Taktsignale, analoge Referenzen und mehrere Versorgungsdomänen ohne Bedacht auf das Routing platziert sind, kann selbst ein geometrisch lösbares Escape elektrisch mangelhaft sein. Professionelles Layout-Design beginnt daher mit einer Pinout-Analyse: Welche Signale erfordern die kürzesten und symmetrischsten Pfade? Welche Netze dürfen Lagen wechseln? Wo müssen Entkoppelkondensatoren platziert werden? Und welche Bereiche müssen für Power- und Ground-Vias reserviert bleiben?
Leitfaden für BGA-Escape-Routing: Frühzeitige Wahl der Via-Strategie
Die gewählte Via-Technologie muss mit den elektrischen Anforderungen, dem geplanten Produktionsvolumen und den Fertigungskapazitäten des PCB-Herstellers harmonieren. Eine universell optimale Lösung existiert nicht.
Dogbone-Routing mit durchkontaktierten Vias (PTH)
Beim Dogbone-Routing wird das Via knapp außerhalb des BGA-Pads platziert und über eine kurze Leiterbahn angebunden. Dieses Verfahren ist etabliert, kosteneffizient und robust in der Serienfertigung, sofern Pitch und Designregeln es zulassen. Für industrielle Designs mit einem Rastermaß von 1,0 mm oder größer ist dies oft die wirtschaftlichste Wahl.
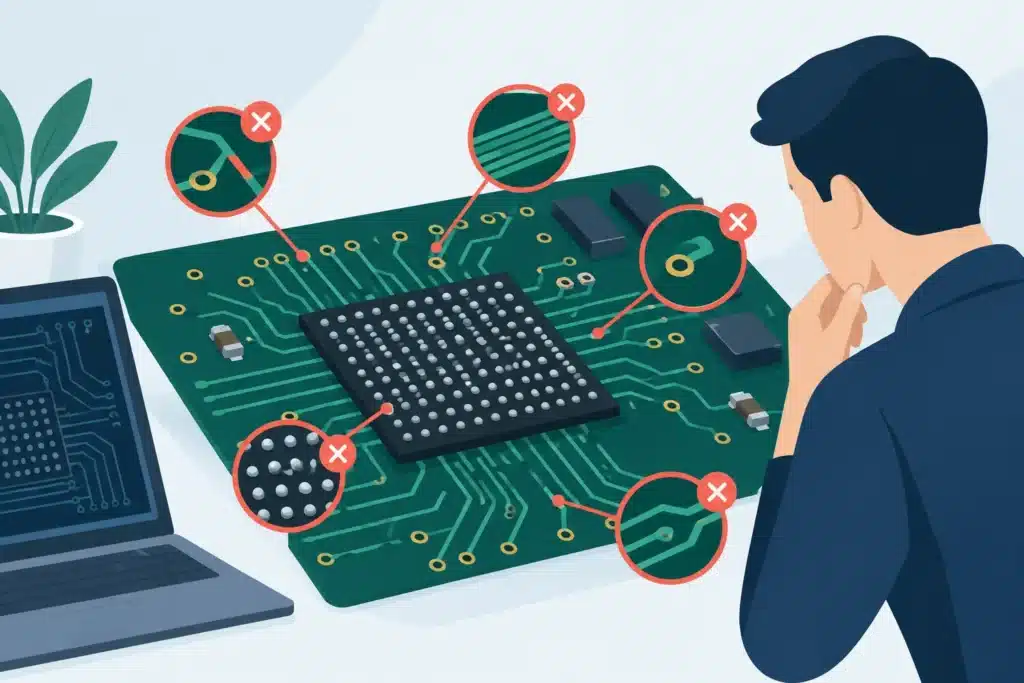
Der Nachteil liegt im hohen Flächenbedarf. Das Via und die Zuleitung blockieren Routing-Kanäle zwischen den BGA-Balls, und die verbleibende Durchkontaktierung (Via-Stub) kann bei schnellen seriellen Schnittstellen kritische Signalverzerrungen verursachen. Wenn ein Signal mit 10 Gbit/s oder mehr ein Via mit langem, ungenutztem Stub passiert, führen Reflexionen und Einfügedämpfung schnell zu Grenzwertverletzungen. Backdrilling kann diesen Effekt minimieren, erhöht jedoch die Prozesskomplexität und die Fertigungskosten.
Gedeckte Mikro-Vias (Blind Vias) und HDI-Strukturen
Lasergebohrte Mikro-Vias zwischen den Außenlagen und den unmittelbar darunterliegenden Innenlagen ermöglichen ein signifikant kompakteres Escape. Dadurch werden tiefere Innenlagen für das Signalrouting freigehalten, und feinere Rastermaße lassen sich ohne unzulässige Reduzierung der Leiterbahnbreiten realisieren. Für hochintegrierte FPGAs, Prozessoren, HF-Module und moderne SoCs stellt HDI häufig die technisch gebotene Lösung dar.
Mikro-Vias erfordern jedoch strikte Vorgaben bezüglich des Lagenaufbaus und der Herstellerspezifikationen. Aspektverhältnis (Aspect Ratio), Kupferfüllung, gestapelte (stacked) oder versetzte (staggered) Mikro-Vias sowie IPC-Konformität müssen präzise auf den Fertigungsprozess abgestimmt sein. Gestapelte Mikro-Vias sparen Leiterplattenfläche, stellen jedoch höchste Anforderungen an Füllprozesse, Registrierung und thermomechanische Zuverlässigkeit. Bei Baugruppen, die Temperaturzyklen, Vibrationen oder langen Einsatzdauern ausgesetzt sind, darf diese Entscheidung nicht ausschließlich anhand der Routingdichte getroffen werden.
Via-in-Pad, gefüllte und metallisierte Vias
Via-in-Pad ist erforderlich, wenn die Fläche unter jedem BGA-Pad maximal genutzt werden muss oder wenn thermische und elektrische Anforderungen extrem kurze Anbindungen an interne Lagen verlangen. Vias direkt in Lötpads müssen fachgerecht gefüllt und metallisch überkappt werden (VIPPO / IPC-4761 Type VII), um das Abfließen von Lot in die Durchkontaktierung während des Reflow-Lötens zu verhindern. Eine unzureichende Ausführung führt zu Lunkern (Voids), mangelhaften Lötstellen und drastisch reduzierter Bestückungsausbeute.
Diese Technologie bietet maximale Verdrahtungsdichte und minimale parasitäre Induktivitäten, ist jedoch kostenintensiv. Ihr Einsatz muss durch Rastermaß, Signalintegrität, thermische Entwärmung oder Lagenreduktion begründet sein – nicht durch eine pauschale Präferenz für High-End-Prozesse. Ein BGA-Design mit 1,0 mm Pitch und moderaten Signalgeschwindigkeiten lässt sich oft mit einer beherrschten Dogbone-Strategie stabiler und wirtschaftlicher realisieren.
Lagenaufbau und Rückstrompfade vor dem Fanout festlegen
BGA-Escape-Routing darf niemals isoliert vom Lagenaufbau betrachtet werden. Wechselt ein Signal von einer Außenlage des BGAs auf eine innere Signallage, muss eine durchgehende Referenzebene unmittelbar benachbart geführt werden. Andernfalls wird der Rückstrompfad unterbrochen; der Lagenwechsel induziert parasitäre Induktivitäten, begünstigt Modenkonversion und gefährdet die EMV-Konformität.
Bei differentiellen Leitungspaaren reicht das parallele Führen der Leiterbahnen nicht aus. Das Signalpaar erfordert eine kontinuierlich kontrollierte differentielle Impedanz über die gesamte Strecke – einschließlich Pad-Auskopplung, Via-Übergang und lokaler Verjüngungen (Neck-down). Im dichten BGA-Ausbruchbereich können reduzierte Leiterbahnbreiten erforderlich sein. Dies ist technisch vertretbar, wenn die Verjüngung kurz, geometrisch exakt definiert und in die Impedanzberechnung einbezogen ist. Die unkritische Übernahme generischer Entwurfsregeln aus Vorgängerprojekten ist unzulässig.
Bei Lagenwechseln über unterschiedliche Bezugsebenen hinweg müssen Stitching-Vias in unmittelbarer Nähe zum Signal-Via platziert werden. Dies gilt insbesondere für schnelle Single-Ended-Signale und differentielle Paare mit steilen Flankensteilheiten. Ein Masse-Via ist kein optionales Füllelement, sondern integraler Bestandteil des HF-Rückstrompfades und somit der Schaltungsauslegung.
Das Stromversorgungsnetz (PDN) im Escape-Bereich dimensionieren
Unterhalb und im direkten Umfeld des BGAs konzentrieren sich die anspruchsvollsten Anforderungen an das Stromversorgungsnetz (PDN): Core-Spannungen moderner Prozessoren, I/O-Versorgungen, rauscharme PLL-Rails und analoge Spannungsdomänen. Werden alle verfügbaren Pins und Kanäle für Signalleitungen belegt, fehlt der Raum für niederinduktive Power- und Ground-Vias. Die Folge sind unzulässig hohe Via-Induktivitäten, ineffektive Entkopplung und transiente Spannungseinbrüche bei Lastwechseln.
Entkoppelkondensatoren müssen über extrem kurze, niederinduktive und symmetrische Pfade angebunden werden. In der Praxis bedeutet dies, dass Bauteilplatzierung, Via-Paare und die Anbindung an die Versorgungsebenen synchron zum BGA-Fanout geplant werden müssen. Ein geometrisch nah am Gehäuse platzierter Kondensator verliert seine Wirkung, wenn der Strompfad lange Leiterbahnen und induktive Vias durchlaufen muss.
Bei hochpoligen BGAs ist es häufig notwendig, dedizierte Escape-Zonen ausschließlich für Versorgungs- und Massenetze zu reservieren. Dies reduziert zwar die Signaltrassen pro Lage, führt im Gesamtsystem jedoch zu einem signifikant stabileren Betriebsverhalten. Hier gilt der Grundsatz: Maximale Packungsdichte ist nicht gleichbedeutend mit maximaler Signal- und Power-Integrität.
Herstellerspezifische Designregeln implementieren
Minimale Leiterbahnbreiten, Abstände, Restringe (Annular Rings), Lötstoppmasken-Freistellungen und Mikro-Via-Geometrien dürfen nicht auf theoretischen Annahmen basieren. Sie müssen vorab mit dem Zielhersteller abgestimmt oder an etablierte Prozessklassen angelehnt werden, die von mehreren qualifizierten Fertigern reproduzierbar beherrscht werden.
Besondere Aufmerksamkeit erfordert der Lötstopplack zwischen den BGA-Pads. Bei feinen Pitches werden die Lötstoppstege oft so schmal, dass Fertiger zu Solder-Mask-Defined-Pads (SMD) raten oder die Maske zwischen den Pads vollständig entfernen. Beide Ansätze beeinflussen die effektive Pad-Geometrie, das Lötvolumen und das Risiko von Lötbrücken. Leiterplattenherstellung und Baugruppenbestückung müssen hier zwingend ganzheitlich betrachtet werden.
IPC-Klasse 2 und Klasse 3 definieren unterschiedliche Anforderungen an Dokumentation, Fertigungstoleranzen und zulässige Fehlergrenzen. Eine reine Klassenspezifikation kompensiert jedoch weder ein unzureichendes Footprint-Design noch eine zu aggressive Via-Struktur. Die Baugruppe muss nachweisbar fertigbar sein; kritische Parameter gehören vollständig spezifiziert in die Fertigungs- und Bestückungsdaten.
Kritische Übergänge vor dem Release verifizieren
Ein optisch fehlerfreies BGA-Fanout erfüllt nicht zwangsläufig die elektrischen oder fertigungstechnischen Anforderungen. Vor der finalen Layout-Freigabe müssen alle kritischen Netze detailliert auf Via-Stubs, Referenzebenenwechsel, Impedanzverläufe, Phasensymmetrie, Längenabgleich und Platzierung der Stitching-Vias geprüft werden. Bei Multi-Gigabit-Schnittstellen ist eine 3D-elektromagnetische Feldsimulation des BGA-Ausbruchs und der Via-Übergänge geboten, insbesondere wenn generische Datenblattvorgaben vom realen Lagenaufbau abweichen.
Die DFM-Prüfung muss zeitgleich Padstacks, Kupferfüllgrade, Maskentoleranzen, Mikro-Via-Strukturen sowie die Prüfbarkeit mittels AOI, Röntgeninspektion (AXI) und Rework-Prozesse abdecken. BGA-Fehlstellen lassen sich nach dem Löten nur mit hohem Aufwand detektieren. Das Fehlerrisiko muss im Schaltungs- und Layoutentwurf eliminiert werden – nicht erst im Reflow-Ofen.
Wise Choice Support begreift BGA-Escape-Routing als integralen Bestandteil der gesamten Leiterplattenarchitektur – von Pinout und Stackup über SI, PDN und EMV bis hin zu produktionsreifen Fertigungsdaten. Dieser methodische Ansatz macht aus einem hochdichten Breakout eine verifizierte, robuste Hardwarelösung, die Kompromisse nicht erst auf dem Laborprüfstand oder in der Serienfertigung offenbart.
Bei der Auswahl der nächsten BGA-Komponente lautet die entscheidende Frage daher nicht nur, ob sie routingfähig ist. Die Frage ist, ob sie sich mit kontrollierter Impedanz, minimaler PDN-Induktivität, realistischen Fertigungstoleranzen und jener Systemstabilität routen lässt, die Ihr Produkt über den gesamten Lebenszyklus fehlerfrei erbringen muss.